


Машина для згинання труб із кількома-радіусами
Машина для згинання труб із кількома-радіусами
Машина для згинання труб із кількома-радіусами об’єднує кілька радіусів центральної лінії (CLR) в одну робочу послідовність, усуваючи потребу розвантажувати та переміщати деталі між окремими спеціальними машинами. Розроблена для-складних трубчастих компонентів, система використовує багато-конфігурацію інструментів, встановлену на програмованому пересувному ковзані або вертикальному вузлі.
Виробничі потужності, на яких використовується ця машина, зазвичай виробляють складні вихлопні системи, аерокосмічні рідинні лінії та багато-гнучі структурні каркаси, де просторові обмеження вимагають змінних радіусів безперервної труби. Архітектура підтримує керування ЧПК по кількох осях, синхронізацію площин подачі, обертання та згинання, зберігаючи строгі позиційні допуски між переходами.


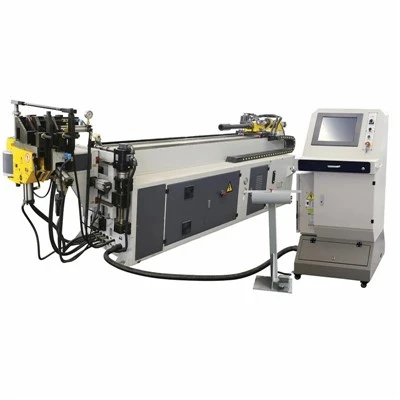

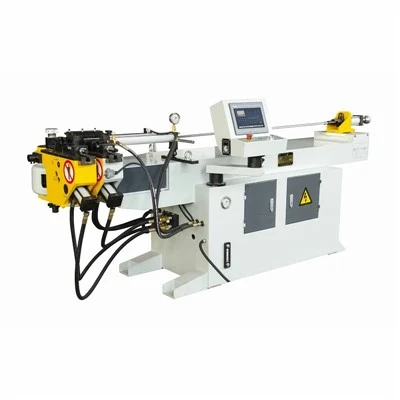

Мульти-каретка інструментів:
Гідравлічний або серво{0}}керований вертикальний/горизонтальний слайд миттєво позиціонує активний пакет інструментів, скорочуючи час циклу між різними радіусами переходів на одній заготовці.
Жорстке чавунне ліжко:
Лиття з-механіту зі зниженим напруженням гасить гармонічну вібрацію під час обробки нержавіючої сталі та титану з високим-крутним моментом, запобігаючи мікро-появі тріщин на вигинах.
Програмне забезпечення для моделювання зіткнень:
Вбудований 3D-графічний інтерфейс програмування виявляє перешкоди інструментів, затискачів і станини машини перед виконанням фізичного циклу.
Система динамічного тиску Die Assist:
Синхронізований допоміжний циліндр застосовує осьову силу поштовху, яка відповідає швидкості радіуса вигину, нейтралізуючи потоншення на зовнішньому радіусі вузьких-згинів CLR.
Програмоване вилучення оправки:
Удосконалений час-затягування запобігає руйнуванню внутрішньої стінки та усуває подряпини інструментів на тонкостінних-алюмінієвих і сплавних трубах.
Технічні характеристики
|
Специфікація Пункт |
Промисловий стандартний діапазон |
Конфігурація для важких-навантажень |
|
Макс. Зовнішній діаметр труби (OD) |
16 мм – 50 мм |
До 114 мм (залежно від спеціального інструменту) |
|
Макс. Товщина стінки |
0,5 мм – 3,0 мм |
До 6,0 мм (вуглецева/нержавіюча сталь) |
|
Діапазон радіусу центральної лінії (CLR). |
1,5D до 5D |
Налаштовується для кожного стека |
|
Кількість рівнів стека |
Від 2 до 3 радіусів на деталь |
До 4 рівнів стека (плюс push-згинання) |
|
Точність осі згинання |
+/- 0.05 град |
+/- 0.02 градусів (керування сервоприводом із замкнутим-контуром) |
|
Точність подачі та обертання |
+/- 0.05 мм / +/- 0.05 град |
+/- 0.02 мм / +/- 0.02 град |
|
Система приводу |
Абсолютні серводвигуни |
Моментні-двигуни з прямим приводом + гідравлічний затискач |
|
Система контролю |
Промислове ЧПУ / IPC з сенсорним екраном |
Багато{0}}інтерпольована шина реального-часу |
Робочий процес
Завантаження та затискання матеріалу:Необроблена труба завантажується в цангу каретки. Гідравлічний прес-форма та затискна матриця закріплюють трубу на вибраній радіусній матриці в активному пакеті.
Позиціонування оправки:Внутрішня заглушка оправки просувається за дотичну точку згину, щоб підтримувати цілісність внутрішньої стінки від викривлення.
Багато{0}}виконання згинання по осях:Згинальний важіль обертається до запрограмованого кута, тоді як натискна матриця сприяє осьовій тязі. Для переходу до другого радіуса каретка зсувається вертикально або горизонтально, щоб вирівняти додатковий пакет інструментів, не відпускаючи головну цангову ручку.
Ретракція та прогресування:Оправка злегка втягується, затискач і натискні плашки відпускаються, а каретка повертає трубу вперед і обертається до наступної площини для наступних операцій.
Розвантаження частини:Після завершення циклу готовий компонент із кількома-радіусами автоматично очищає зону інструменту за допомогою пневматичного виштовхування або вилучення вручну.
Додатки
Автомобільні вихлопні та рідинні лінії:
Труби каталітичного нейтралізатора, подачі масла для турбокомпресора та поперечні-елементи шасі потребують щільних згинів.
Аерокосмічна промисловість і оборона:
Повітроводи та гідравлічні трубопроводи системи контролю навколишнього середовища (ECS) виготовлені з інконелю, титану та жаростійких-нержавіючих сплавів.

Комерційні меблі та фітнес-обладнання:
Ергономічні структурні рами зі змінним радіусом переходів для естетичного та функціонального зазору.
ОВК та охолодження:
Мідні та алюмінієві розподільні колектори з послідовними щільними поворотами.
Інструменти та конфігурація
Успішне багато{0}}радіусне згинання залежить від точного підбору інструментів. Наша команда інженерів перевіряє геометрію інструменту на основі обмежень подовження матеріалу та характеристик пружності.
Компоненти стека інструментів:
Кульки для оправки (тип з’єднання для вузьких радіусів), матриця для стирання (з твердосплавним-наконечником для тонкостінного-алюмінію/сталі), затискна матриця, матриця під тиском і форми для згинання радіусів із кількома-канавками.
Вибір матеріалу:
інструментальна сталь D2 для стандартної вуглецевої сталі; Бронза Ampco або твердо-хромована легована сталь для нержавіючої сталі та титану, щоб запобігти задирам і тертю.
Параметри конфігурації:
Стандартні 2-радіусні конфігурації до 4-х штабелів, інтеграція з автоматизованими завантажувальними порталами та швидкозмінними гідравлічними затискними приймачами.
Якість і тестування
Надійність виробництва перевіряється за допомогою суворих протоколів вимірювання розмірів і металургійних випробувань, які застосовуються на нашому виробничому підприємстві:
Обробка рами:Усі зварні базові рами проходять термічний відпал для зняття напруги з наступним розточуванням підлоги-з ЧПУ для підтримки паралельності станини в межах 0,03 мм на відстані 2 метрів.
Перевірка коробки передач і трансмісії:Планетарні редуктори та кулькові гвинти проходять калібрування лазерним інтерферометром для перевірки люфту та точності позиціонування перед остаточним складанням.
Заводські приймальні випробування (FAT):Кожна машина проходить безперервний 72-годинний-тест на витривалість у сухому режимі та випробування в реальному часі з використанням наданих замовником пробірок із зразками для перевірки точності кута згину, коефіцієнта стоншення стінки та обмежень овальності.
Сертифікація відповідності:Електричні панелі, виготовлені за стандартами CE / UL; гідравлічні компоненти, що відповідають стандартам ISO.
Налаштування
Капітальне обладнання потребує інтеграції в існуючі плани заводу та виробничі процеси. Ми модифікуємо стандартні платформи на основі конкретних параметрів програми:
Спеціалізовані довжини вагонів:
Розширені формати станини для розміщення над-довгих труб шасі або колекторів промислових трубопроводів до 6000 мм.
Інтеграція програмного забезпечення:
Користувальницькі протоколи ПЛК (Profinet, Ethernet/IP) для взаємодії із заводськими системами MES і роботизованими завантажувальними осередками.
Налаштування корпусу та безпеки:
Світлові завіси по периметру, блокування ПЛК безпеки та акустичні кожухи для високо-швидкісних автоматизованих ліній.
FAQ
З: Чим трубозгинальна машина з кількома-радіусами відрізняється від машини з одним-радіусом?
A: Машина з одним-радіусом вимагає ручних або механічних змін інструментів для перемикання між різними радіусами згину на тій самій деталі, що збільшує час циклу та помилки обробки. Верстат із кількома-радіусами вміщує кілька стеків інструментів на каретці, що пересувається, що дозволяє контролеру ЧПК перемикатися між різними радіусами в межах однієї програмної послідовності без розвантаження заготовки.
З: Який мінімальний радіус центральної лінії (CLR) можна досягти без зморшок на стіні?
A: Досяжний CLR значною мірою залежить від матеріалу труби, зовнішнього діаметра та співвідношення товщини стінки (T/D). У стандартних конфігураціях успішно досягаються вигини від 1,5D до 2D за допомогою багато-кулькової оправки та відповідної стираючої матриці. Застосування з тонкостінної нержавіючої сталі або титану вимагають спеціального аналізу зазору інструментів нашою командою інженерів.
З: Як відбувається зміна інструментів між різними виробничими партіями?
Відповідь: час зміни партії зведено до мінімуму завдяки гідравлічним швидко{0}}змінним приймачам затискачів і запрограмованому індексуванню каретки. Більшість переходів від-до-стека в межах запущеної програми відбувається автоматично за допомогою позиціонування сервоприводу менш ніж за 5 секунд, тоді як фізична заміна набору інструментів на повністю нове сімейство деталей зазвичай займає від 15 до 30 хвилин.
З: Які дані потрібні, щоб отримати точну цінову пропозицію машини та інструменту?
A: Щоб забезпечити технічну сумісність, надайте повний креслення деталі або файл 3D STEP, зовнішній діаметр труби (OD), товщину стінки, марку сировини (наприклад, SUS304, алюміній 6061), необхідні радіуси центральної лінії (CLR) і орієнтовний річний обсяг виробництва.
П: Чи можна цю машину інтегрувати з автоматизованими роботами-завантажувачами та розвантажувачами?
A: Так. Система керування ЧПК включає апаратні слоти розширення вводу/виводу та спеціальні протоколи квитування (такі як блокування безпеки робота та сигнали запуску/завершення), розроблені для прямої інтеграції з портальними навантажувачами, шарнірними манипуляторами роботів і автоматичними подавачами пучків труб.
З: Який тип після-технічної підтримки та наявності запасних частин ви надаєте?
Відповідь: Ми надаємо підтримку віддаленої діагностики через захищене промислове з’єднання Ethernet, повні електричні та гідравлічні схеми, а також вичерпну документацію для навчання операторів/технічного обслуговування. Критичні предмети зносу, включно зі склоочисниками, оправками та гідравлічними ущільненнями, зберігаються для негайної міжнародної відправки.